
Számos típusú casting hibát létezik, de általában négy kategóriába sorolják, nevezetesen:
• Fémkohászati hibák
• termikus hibák
• Penész anyaghibák
• Casting alakhibák
Kohászati hibák
Ezek a hibák elsősorban a fém anyaggal kapcsolatos problémák miatt fordulnak elő. Öt különféle típusú kohászati hibát létezik, beleértve:
1. Porozitási hibák
Ezek belső szerszám -öntési hibák, amelyeket általában nehéz megtalálni. Általában megtalálja azokat, ahol kis lyukak, üregek vagy buborékok vannak a fémben. Általában a porozitás az öntési folyamat során fordul elő, amikor a levegő csapdába esik a fémbe. Ennek eredményeként a rések megjelenhetnek a penész tetején, vagy a penész túl lassan kitölthet. Ennek eredményeként a kapott rész gyengült a szerkezeti ellenállással. A porozitási hibáknak két fő típusa van:
Porozitás
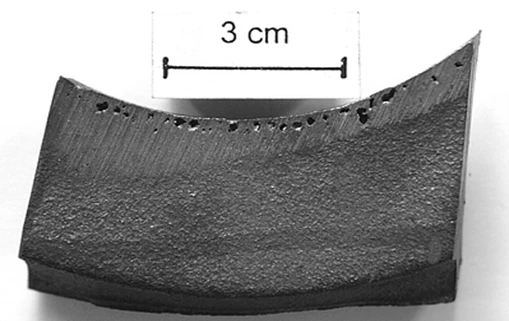
Amikor az öntött fém megszilárdul a penész belsejében, akkor nem képes annyi gázt megtartani, mint amennyire folyékony. Ezért a fém hajlamos felszabadítani a gázt. A gáz képtelensége áthaladni a penészen, és könnyen vezethet, hogy a buborékok csapdába esnek a fémbe. Ezek a buborékok:
• Pinlys. Ezek olyan kis lyukak, amelyek megjelennek a casting felső részén. Általában csoportokban fog látni őket az öntvény felülete közelében (vizuális ellenőrzés útján).
• Porozitás. Nagyobb lyukak, amelyek megjelennek az öntött munkadarabban. A lyukakkal ellentétben a szabad szemmel nem láthatók. Ezért szüksége lesz x - sugár, ultrahangos, harmonikus vagy mágneses elemzésre.
• Nyílt porozitás. Ezek azok a pórusok, amelyek a munkadarab felületén jelennek meg. Ezeket a levegő beillesztése okozza, amikor a fémet a penészbe öntik. A hegek sekély nyitott lyukak.
Ezek a hibák kerek vagy ovális formákként jelennek meg az öntvény felületén. Általában élénk sárga vagy élénk fehér felületük van. Ennek eredményeként az öntvények porozitási hibáit vizuális ellenőrzéssel azonosíthatja az öntési folyamat után. Másrészt szüksége van egy x - Ray eszközre, hogy felismerje ezt a hibát a nem - megmunkált felületeken.
Okok
• A fémötvözet -töltelékben részt vevő gázok. A fémöntés magában foglalja a penész megtöltését olvadt fémötvözettel, nagy nyomáson és sebességgel. Ezért az olvadt ötvözet képtelensége folyamatosan és rendesen áramlik, és a gázokat érintő turbulenciához vezethet. A turbulencia gyakran a kapu rendszerben lévő vak foltok, ésszerűtlen öntési paraméterek, nem megfelelő futó kialakítás stb.
• Hidrogén felszabadulása az olvadt ötvözetből. Ez az egyik fő oka annak, hogy a pórusok kialakulnak az öntvényekben. A levegőben lévő nedvesség vagy olvasztó szerszámok beléphetnek az olvadt fém- vagy acélötvözetbe, és bomlanak hidrogénbe. Amikor az öntés lehűl és megszilárdul, a hidrogén oldhatósága csökken, amely pórusok kialakulásához kerül.
• Gázok a penészkibocsátó szerektől. Az érintkezéskor az olvadt fémötvözetek általában felmelegítik a penészkioldó szereket. Ennek eredményeként bomlanak és olyan gázokat termelnek, amelyek végül porozitási hibákhoz vezetnek. Hasonlóképpen, a túl sok penészkibocsátó szer használata gáz illékonyodást okozhat.
Orvoslás
• Ügyeljen arra, hogy tiszta és száraz fémötvözet -rúdot használjon a hidrogén képződésének megakadályozására.
• Használjon megfelelő öntési paramétereket, beleértve az injekciós sebességet és a nyomást.
• Ellenőrizze az olvadási hőmérsékletet és megakadályozza a túlmelegedést.
• Használjon lendületet és futókat, amelyek hossza meghaladja az 50 mm -et. Így biztosítja a stabil és elegendő légáramot.
• A kiadási ügynököknek a legmagasabb minőségűnek és ellenőrzött mennyiségnek kell lenniük.


